接收器线束焊接治具 提升焊接品质与生产效率的关键工装
一、什么是接收器线束焊接治具?
接收器线束焊接治具是一种专用于接收器产品线束焊接工艺的工装夹具。它通过精准定位、快速夹持和焊点导向,确保线束与接收器PCB板或连接端子之间的焊接位置一致、焊点可靠。在批量生产中,治具能够显著降低人为误差,提高焊接效率与产品一致性。
二、为什么需要专用焊接治具?
接收器线束通常具有线径细、芯线多、焊盘间距小等特点。人工手持焊接容易出现以下问题:
- 线束偏移导致虚焊、连焊
- 焊点高度不一致,影响组装
- 焊接时间过长,绝缘层受热损伤
- 不同操作员手法差异大,品质波动
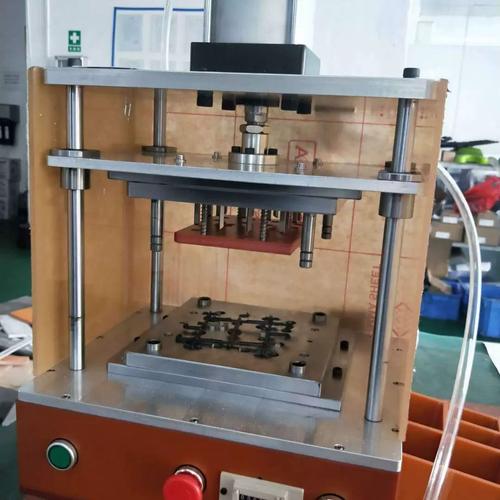
专用治具可解决上述痛点,实现“放件—夹紧—焊接—取出”标准化作业。
三、接收器线束焊接治具的核心结构
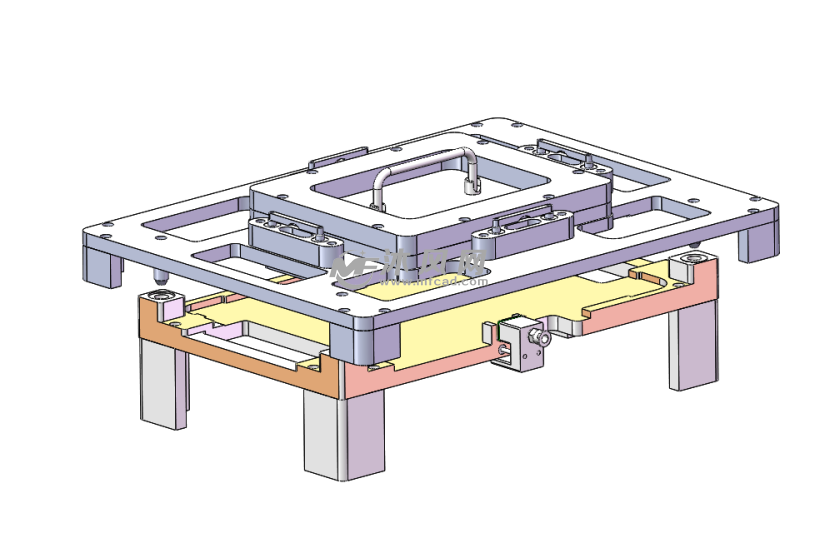
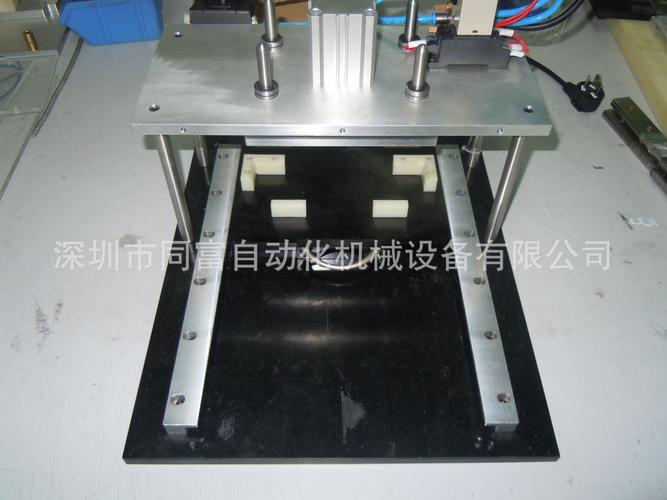
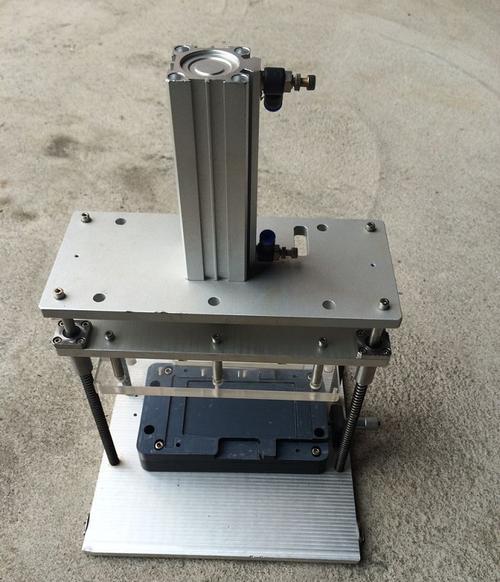
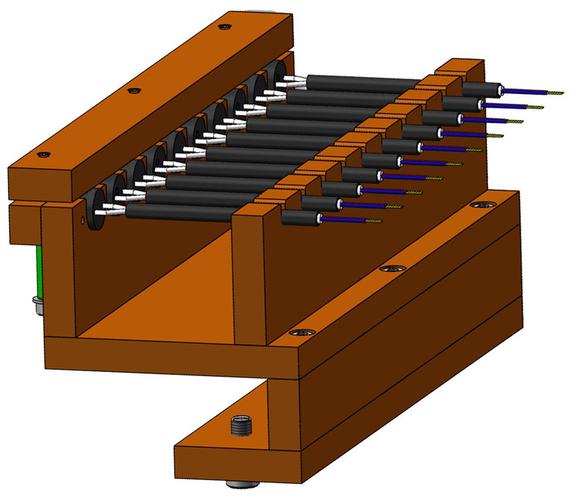
一套典型的接收器线束焊接治具通常包含以下部分:
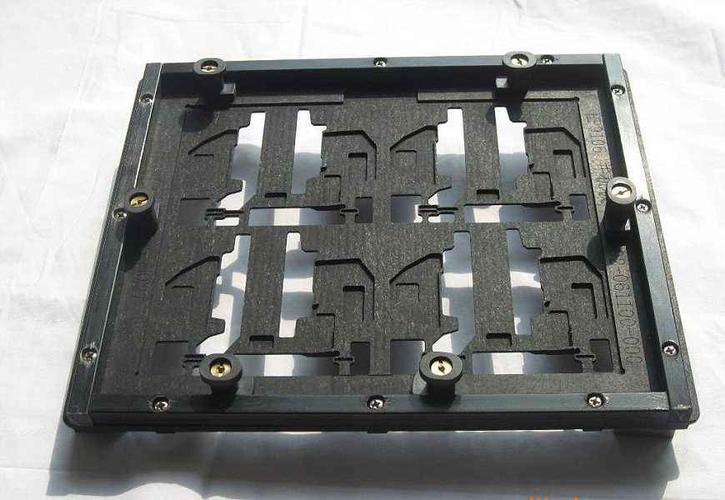
- 定位底板:根据接收器外壳或PCB外形设计仿形槽,保证产品放置方向唯一。
- 线束导向槽:将多根线材分隔并引导至焊盘正上方,防止交叉。
- 压紧机构:采用快速夹钳、弹簧压片或磁吸方式,固定线束与产品。
- 焊点避让孔/观察窗:暴露待焊点,同时便于目视检查和对位。
- 耐高温材料:与焊头接触区域采用电木、合成石或特氟龙,防止烫伤和粘连。
- 防呆设计:通过不对称定位销或色标,避免反装、错装。
四、设计要点与选材建议
1. 定位精度
根据焊盘间距确定治具公差,一般控制在±0.05~0.1mm。对于0.5mm间距的接收器焊盘,建议采用CNC加工定位槽。
2. 夹紧力控制
夹紧力过大会压伤线材绝缘层或使PCB变形;过小则线束浮动。推荐使用可调压力的快速夹钳,并增加硅胶缓冲垫。
3. 耐热与散热
焊接区域应选用耐高温绝缘材料,同时避免治具整体过热变形。可在底板内嵌铜块辅助散热。
4. 易用性
治具应支持单手操作取放,减少辅助时间。对于多品种小批量场景,可采用可更换模块化镶件。
五、使用规范与维护
- 每次使用前检查定位槽内有无锡渣、异物。
- 定期清洁导向槽,防止线屑积累影响放线。
- 检查夹钳螺丝是否松动,压头是否磨损。
- 停用时应涂防锈油,存放于干燥环境。
- 每生产一定批次后,用校准样板检查定位精度。
六、
接收器线束焊接治具虽然属于生产辅助工装,却直接影响到焊接良率、一致性和员工操作体验。对于追求高可靠性电子产品的企业而言,投入一套设计合理的焊接治具,不仅能降低返修成本,还能提升整体制造竞争力。在选购或自制治具时,建议结合具体接收器型号、线束规格和焊接工艺进行定制化设计,必要时与治具供应商共同验证优化。